
Ang mga fork spring ay ang helical compression spring na nasa loob ng isang teleskopiko na tinidor at hinahawakan ang sasakyan, rider, at bagahe sa tamang taas ng biyahe habang hinihigop ang mga bukol na hindi kayang gawin ng damper. Ang paggawa ng mga ito ay hindi kumplikado sa prinsipyo: i-coil ang wire, alisin ang stress, gilingin ang mga dulo, shot peen, preset, coat, at test. Ang naghihiwalay sa isang spring na hawak pa rin ang libreng haba nito pagkatapos ng 30,000 km mula sa isa na lumubog sa loob ng isang season ay ang kontrol na inilapat sa mga hakbang na iyon, hindi ang ideya sa likod ng mga ito.
Para sa sinumang naghahanap ng fork spring, mauna ang maikling sagot: ayusin ang naka-install na haba, ang load sa haba na iyon, ang available na paglalakbay, at ang corrosion na kapaligiran bago ang anumang bagay. Ang rate ng spring, diameter ng wire, bilang ng coil, at materyal ay sumusunod lahat mula sa apat na numerong iyon. Humingi ng isang rate band sa halip na isang solong halaga, kumpirmahin na ang bawat spring ay naka-preset, at tingnan kung ang coating ay nakaligtas sa isang salt spray test.
Ano ang Ginagawa ng Fork Spring, at Ano ang Saklaw ng Termino
Ang fork spring ay tinutukoy ng trabaho nito kaysa sa hugis nito: nagdadala ito ng static load, nagtatakda ng taas ng biyahe, at nagbabalik ng enerhiya sa mga bumps.
Sa isang karaniwang motorsiklo, humigit-kumulang 25 hanggang 35 porsiyento ng magagamit na paglalakbay ay nawawala sa ilalim ng bigat ng bisikleta at sakay. Ang sag figure na iyon ay itinakda ng spring rate at preload spacer length, at ito ang magpapasya kung gumagana ang tinidor sa gitna ng paglalakbay nito o aaksaya ang unang ikatlong bahagi nito. Kinokontrol ng damper kung gaano kabilis gumagalaw ang tinidor; ang tagsibol ay nagpapasya kung saan ito nakaupo at kung gaano karaming puwersa ang kinakailangan upang ilipat ito.
Lumilitaw ang mga fork spring sa mga teleskopiko na tinidor sa mga motorsiklo, adventure at enduro bike, ATV, snowmobile, at mountain bike, kabilang ang mga inverted at cartridge na disenyo. Sa mekanikal na paraan, ang mga ito ay ordinaryong helical compression spring, kaya ang parehong coiling, heat treatment, shot peening, at test equipment na gumagawa ng fork spring ay gumagawa din ng general-purpose coil spring na ginagamit sa industriyal na makinarya. Ang pagkakaiba sa pagitan ng dalawang merkado ay ang pamantayan sa pagtanggap, hindi ang proseso: ang mga fork spring ay na-rate, itinutugma sa mga pares, at nasubok ang pagkapagod, habang ang isang pang-industriya na spring ay maaari lamang suriin para sa libreng haba at pagkarga.
Paggawa ng Fork Spring, Hakbang sa Hakbang
Ang bawat hakbang sa ibaba ay nakakaapekto sa alinman sa natapos na rate o ang tagal ng pagkapagod, kaya naman mas mahalaga ang sequence control kaysa sa alinmang makina.
- Papasok na wire inspection. Ang bawat coil ng chrome silicon o music wire ay sinusuri para sa diameter, lakas ng tensile, at mga depekto sa ibabaw gaya ng mga tahi at decarburization. Ang kontrol sa diameter ay kritikal dahil halos nagbabago ang rate sa ikaapat na kapangyarihan ng diameter ng wire: ang isang 0.02 mm na error sa 4.5 mm na wire ay gumagalaw sa rate ng humigit-kumulang 4 na porsyento.
- Nakapulupot. Ang mga fork spring ay halos palaging malamig na nakapulupot sa mga CNC coiler; ang hot coiling ay nakalaan para sa wire na higit sa humigit-kumulang 8 mm. Ang pitch ay nakatakda nang bahagyang mas mahaba kaysa sa kinakailangan ng pagguhit, dahil ang pag-preset ay paikliin ang tagsibol.
- Tapusin ang pagbuo at paggiling. Ang mga saradong dulo at lupa ay hayaan ang spring na maupo nang parisukat laban sa takip ng tinidor at upuan ng damper. Ang mga out-of-square na dulo ay lumilikha ng side load at stiction.
- Paggamot ng init. Ang Chrome silicon ay na-austenitize, pinapawi ang langis, at pinapalamig sa humigit-kumulang 45 hanggang 50 HRC, na sinusundan ng isang stress relief pass na nag-aalis ng mga natitirang stress na natitira sa pamamagitan ng pagbuo.
- Shot peening. Inilalagay ng cast steel shot ang ibabaw na layer sa compression. Ito ang pinakamurang at pinakamabisang pagpapabuti ng pagkapagod na magagamit, at ito ay tinukoy sa pamamagitan ng coverage at intensity ng Almen sa halip na sa pamamagitan ng isang pangako.
- Preset (pag-scragging). Ang spring ay naka-compress sa solidong taas o higit pa sa naka-install na haba nito, na sadyang nagbubunga ng pinaka-high stressed coils at nagpapatatag ng libreng haba.
- Pagsubok sa pag-load at rate. Ang rate ay sinusukat sa pagitan ng dalawang tinukoy na haba sa halip na sa isang punto, at ang mga spring ay pinagbubukod-bukod sa mga banda upang ang mga pares ay maaaring itugma.
- Pagtatapos sa ibabaw. Zinc phosphate plus powder coat, e-coat, o chrome plating. Ang paggamit sa baybayin, taglamig, at off-road ay itinutulak ang detalye patungo sa mas mabigat na coating o stainless wire.
- Panghuling inspeksyon at dokumentasyon. Pagsubok sa pag-load, kapal ng coating, dimensional na ulat, at pagsubaybay sa lot para sa bawat batch.
Talagang sinusuri ng mga mamimili ang kakayahan sa bawat hakbang na iyon. Maaaring magpakita ng batch data ang isang manufacturer na nagcoil, heat treat, peens, preset, at pagsubok sa ilalim ng isang bubong; isa na kadalasang hindi nakakapag-outsource ng heat treatment. Ang parehong linya ng produksyon ay nagpapakain din ng OE na kapalit na suspension spring para sa mga kotse at magaan na komersyal na sasakyan, na kabahagi ng mga yugto ng coiling, heat treatment, at shot peening.
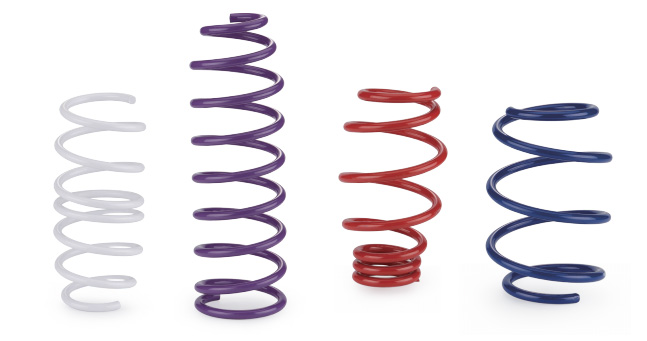 Automobile Suspension Springs para sa OE Replacement at Custom na Aplikasyon Mag-browse ng mga automotive suspension spring na ginawa sa mga sukat ng OE, load at mga spec ng performance, na may mga materyales at opsyon sa pagmamanupaktura para sa shock absorption at tibay. Tingnan ang Produkto →
Mga Materyales ng Kawad: Kung Ano ang Bibilhin Mo ng Bawat Grado
Ang Chrome silicon ay ang default para sa paulit-ulit na mahirap na paggamit; ang stainless ay bumibili ng corrosion resistance sa halagang humigit-kumulang 10 porsiyento ng rate para sa magkatulad na geometry; Ang music wire ay isang murang pagpipilian para sa magaan at tuyo na mga application lamang.
| Grado ng kawad | Karaniwang lakas ng makunat | Mga lakas | Mga Limitasyon |
|---|---|---|---|
| Chrome silicon (ASTM A401 / 51CrV4) | 1,800–2,100 MPa | Pinakamahusay na paglaban sa pagkapagod, matatag sa mataas na stress | Nangangailangan ng pawi at init ng ulo, mas mataas na halaga ng yunit |
| Oil-tempered MB (ASTM A229) | 1,500–1,800 MPa | Mababang gastos, madaling i-coil | Mas maikli ang buhay ng pagkapagod, mas lumubog sa ilalim ng matagal na pagkarga |
| Music wire (ASTM A228) | 1,900–2,200 MPa | Pinakamataas na makunat, perpekto para sa manipis na kawad | Nawawala ang pagkarga sa itaas ng 120 °C, mahinang paglaban sa kaagnasan |
| Hindi kinakalawang na 302 / 304 | 1,300–1,600 MPa | Corrosion resistance nang walang patong | Tungkol sa 10% mas mababang rate, mas mababang lakas ng pagkapagod |
| 17-7PH hindi kinakalawang | 1,600–1,900 MPa | Lakas at paglaban sa kaagnasan nang magkasama | Mahal, limitado ang kakayahang magamit |
| Titan Ti-6Al-4V | 900–1,100 MPa | Halos 40% mas magaan kaysa sa bakal | Mababang modulus, mas malaking coil para sa parehong rate, mataas na gastos |
Mga Pagpapahintulot na Karapat-dapat Isulat sa Pagguhit
Tukuyin ang rate bilang isang range, libreng haba bilang minimum at maximum, at ituring ang presetting bilang isang kinakailangang operasyon sa halip na isang opsyonal na dagdag.
| Katangian | Karaniwang pagpaparaya | Bakit ito mahalaga |
|---|---|---|
| Wire diameter | ±0.02 mm | Ang rate ay sumusunod sa ikaapat na kapangyarihan ng diameter, kaya ang 1% ng diameter ay tungkol sa 4% ng rate |
| Libreng haba | ±1.0 mm o ±1% | Itinatakda ang preload, taas ng ride, at ang panganib ng coil bind |
| Rate ng tagsibol | ±5% masikip, ±8–10% standard | Ang pagtutugma ng pares ay mahalaga kaysa sa ganap na rate sa isang tinidor |
| Mag-load sa naka-install na haba | ±5–8% | Ito ang numerong talagang nararamdaman ng rider |
| Squareness ng mga dulo | ≤1.5% ng diameter sa labas | Ang mga skewed na dulo ay naglo-load sa tubo ng tinidor patagilid at nagiging sanhi ng pagdikit |
| Kapal ng patong | 60–120 µm | Sa ibaba ng saklaw, mabilis na bumababa ang buhay ng spray ng asin |
| Preset na katatagan | Libreng haba loss ≤1% after preset | Pinipigilan ang in-service sag |
| Pagsubok sa pagkapagod | Pumasa sa tinukoy na stress para sa isang tinukoy na bilang ng cycle | Kinukumpirma na kontrolado ang shot peening at heat treatment |
Linear, Progressive, at Dual-Rate: Pagpili ng Curve
Karamihan sa mga tinidor ng kalsada at karera ay gumagamit ng mga linear na bukal, dahil dapat kontrolin ng damper ang pag-unlad; Ang mga progressive o dual-rate spring ay nakakatulong kapag limitado ang paglalakbay at malawak na nag-iiba-iba ang load, gaya ng load adventure bike o utility ATV.
Ang linear spring ay nagbibigay ng parehong rate sa 10 mm ng paglalakbay gaya ng sa 100 mm, na ginagawang predictable ang pag-setup: ang preload ay nagtatakda ng taas ng biyahe, at ang antas ng langis kasama ang balbula ang natitira. Ang isang progresibong spring ay nagtataas ng rate nito habang ito ay nag-compress, dahil nag-iiba ang pitch sa kahabaan ng coil o dahil ang isang malapit na sugat na seksyon ay nagsasara at huminto sa paggana. Iyon ay nagbibigay ng isang marangyang unang ikatlong bahagi ng paglalakbay at mas matatag na bottoming resistance, ngunit ginagawa nitong kumplikado ang pag-setup ng damping at ginagawang hindi gaanong makabuluhan ang mga sukat ng sag. Ang mga disenyong may dalawahang rate ay nasa pagitan ng dalawa, na may dalawang magkaibang mga rate at isang punto ng paglipat na maaari mong sadyang ilagay. Ang mga trade-off ay sinasaklaw nang mas detalyado sa paghahambing na ito ng linear at progresibong suspension spring .
Ang mga na-upgrade at custom-rate na spring ay sumusunod sa parehong mga panuntunan, kung ang layunin ay isang mas mababang taas ng biyahe, mas matatag na suporta kapag na-load, o mas mahusay na katatagan sa ilalim ng pagpepreno.
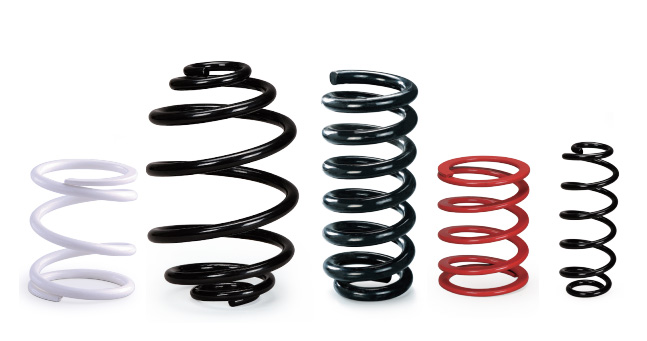 Binagong Suspension Springs para sa Off-Road at Road Cars Ikumpara ang custom-rate at lift spring para sa mga off-road na sasakyan at binagong pampasaherong sasakyan, na may mga opsyon para sa taas ng biyahe, pagkarga, at katatagan. Tingnan ang Produkto →
Bakit Maagang Nabigo ang Fork Springs
Halos lahat ng napaaga na pagkabigo ay bumabalik sa isa sa apat na dahilan: hindi kumpletong shot peening, nawawala o bahagyang preset, corrosion pitting, o isang rate na hindi kailanman na-verify pagkatapos ng heat treatment.
- Sag. Ang libreng haba ay lumiliit ng ilang millimeters kapag nalaktawan ang presetting o kapag masyadong maikli ang pag-alis ng stress, at pagkatapos ay bumaba ang tinidor at bumaba nang mas maaga.
- Nakakapagod na pumutok. Karaniwang nagsisimula ang mga bitak sa unang aktibong coil sa tabi ng ground end, kung saan pinakamataas ang konsentrasyon ng stress at natitirang tensile stress.
- Corrosion pitting. Ang isang hukay na 0.1 mm lamang ang lalim ay gumaganap bilang isang stress raiser at maaaring maputol ang buhay ng pagkapagod sa pamamagitan ng isang order ng magnitude, kaya naman mahalaga ang pagkasira ng coating sa mga coil contact point.
- Magbigkis ng likid. Kung ang agwat sa pagitan ng mga aktibong coil ay masyadong maliit pagkatapos ng preload, ang spring ay magiging solid bago ang tinidor ay umabot sa buong paglalakbay at load spikes sa pamamagitan ng chassis.
- Rate drift mula sa init. Ang mga bukal na malapit sa mga preno o mainit na damper ay mas mabilis na nawawalan ng karga kapag ang grado ng wire ay hindi na-rate para sa mataas na temperatura.
Isang Sourcing Checklist para sa Fork Spring Manufacturing
Itugma ang kontrol sa proseso ng supplier sa duty cycle ng spring, at humingi ng data ng unang artikulo sa halip na isang sheet ng detalye.
- Saan ginawa ang kawad, at ang mga sertipiko ng gilingan ay ibinibigay sa bawat lote?
- Anong wire diameter at outside diameter range ang maaaring cold coiled, at anong end form ang available?
- Ginagawa ba ang heat treatment sa bahay, at anong hardness range ang na-verify?
- Anong shot peening intensity at coverage ang tinukoy, at gaano kadalas isinasagawa ang Almen strip testing?
- Paano ginagawa ang presetting, at naitala ba ang libreng haba bago at pagkatapos?
- Aling mga pagsubok ang maaaring isagawa sa bahay: load, rate, fatigue, salt spray, dimensional?
- Anong dokumentasyon ang ibinigay, mula sa mga simpleng ulat ng inspeksyon hanggang sa buong pagsusumite ng PPAP?
- Ano ang sample na lead time, minimum na dami ng order, at mga opsyon sa coating?
Ipadala ang naka-install na haba, pag-load sa haba na iyon, paglalakbay, target na rate, at taunang dami kapag humihiling ng quote o pagsusuri sa disenyo; maaari mong maabot ang engineering team sa pamamagitan ng pahina ng contact .
Gastos, Tooling, at Lead Time: Ano ang Gumagalaw sa Presyo
Ang wire grade at shot peening ay ang dalawang pinakamalaking cost levers; Ang tooling ay bihirang makabuluhan para sa cold-coiled fork springs.
- Grado ng kawad: mas mahal ang chrome silicon bawat kilo kaysa sa oil-tempered na MB, at hindi kinakalawang muli.
- Ang shot peening at presetting ay nagdaragdag ng cycle time ngunit ito ang pinakamurang fatigue insurance na available.
- Ang mga saradong dulo at lupa ay nagkakahalaga ng higit sa mga saradong dulo nang nag-iisa, gayunpaman, ang mga ito ay nag-aalis ng pandikit.
- Patong: ang powder coat sa ibabaw ng zinc phosphate ay nagkakahalaga ng higit sa e-coat o simpleng oil finish.
- Volume: nangingibabaw ang setup sa maliliit na order, habang nangingibabaw ang coating at testing sa malalaking order.
- Dokumentasyon: ang buong PPAP na may data ng pagkapagod ay nagdaragdag ng mga oras ng engineering, hindi materyal na gastos.
- Lead time: karaniwang tumatagal ang mga sample ng dalawa hanggang apat na linggo pagkatapos ng pag-apruba, at ang produksyon ay apat hanggang anim na linggo depende sa availability ng wire at coating.
Mga Madalas Itanong
Ano ang pagkakaiba sa pagitan ng fork spring at shock spring?
Parehong helical compression spring, ngunit ang fork spring ay mas mahaba, mas mababa ang rate, at kadalasang nakapaloob sa isang tubo, na nagbabago sa pagkakalantad ng kaagnasan at ang paraan ng pag-preload ng mga ito.
Anong diameter ng wire ang tipikal para sa mga fork spring?
Ang mga spring fork ng motorsiklo ay karaniwang gumagamit ng 3.5 hanggang 6.5 mm na kawad na may diameter sa labas na 25 hanggang 40 mm at may libreng haba na 300 hanggang 600 mm; ang mga bukal ng tinidor ng bisikleta ay mas manipis, mga 1.6 hanggang 2.5 mm.
Maaari bang putulin ang isang fork spring para tumaas ang rate?
Ang pagputol ay nag-aalis ng mga aktibong coil at nagpapataas ng rate, ngunit ang bagong dulo ay hindi nakasara o hindi rin ground, nagbabago ang solidong taas, at ang stress sa bawat coil ay tumataas. Kadalasan ay mas mahusay na tukuyin ang isang bagong tagsibol.
Anong rate tolerance ang dapat kong hilingin?
±5% ang nababagay sa mga pares ng OEM, habang ±7 hanggang 10% ay karaniwan para sa aftermarket. Ang pagtutugma ng dalawang spring sa isang set sa loob ng 2 hanggang 3% ng bawat isa ay mas mahalaga kaysa sa absolute figure.
Gaano katagal dapat tumagal ang isang fork spring?
Ang wastong na-preset, shot-peened na chrome silicon spring ay dapat magkaroon ng libreng haba nito sa loob ng 1 hanggang 2% sa 50,000 km; nang walang preset, 5 hanggang 8 mm ng sag sa loob ng 20,000 km ay karaniwan.
Ang mga premyo sa paggawa ng fork spring ay nagproseso ng disiplina nang higit pa kaysa sa mga listahan ng kagamitan: kontrol ng wire, in-house na heat treatment, na-verify na shot peening, at pag-preset sa bawat bahagi ay ang nagpapanatili sa rate at libreng haba na stable sa isang buhay ng serbisyo. Tukuyin muna ang naka-install na haba, load, paglalakbay, at kapaligiran, i-hold ang rate sa isang banda, at hayaan ang isang supplier na may in-house na laboratoryo na patunayan ito gamit ang batch data sa halip na isang brochure.